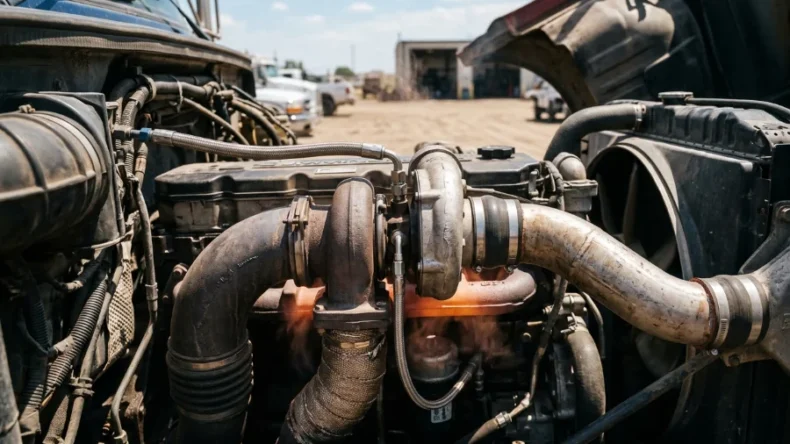
Сначала отключите аккумулятор. Это защитит электронику и исключит возможность короткого замыкания. Далее снимите защитные кожухи и декоративные крышки, если они есть, чтобы получить доступ к колодцам свечей. Для выкручивания используйте головку на 10-12 мм с удлинителем – именно такой размер подходит для большинства моделей Cummins.
Перед демонтажем элементов обработайте резьбу специальной жидкостью для размягчения затвердевших загрязнений. Это облегчит выкручивание и снизит риск повреждения корпуса или резьбы стакана. Не используйте грубую силу – закрученная со значительным усилием деталь легко ломается, а ремонт головки цилиндров обойдётся дороже самой детали.
При установке новых деталей важно соблюсти момент затяжки. Для Cummins он обычно составляет 20-25 Н·м. Используйте динамометрический ключ – слишком сильная затяжка может повредить резьбу, слабая приведёт к выхлопу отработанных газов и неправильной работе электроподогрева.
Подключение электрики должно быть надёжным и чистым. Контакты смочите специальной термостойкой пастой или очистите от окислов. Проверьте проводку на целостность – обрыв или плохой контакт снизит эффективность нагрева и увеличит время прогрева двигателя.
После сборки системы обязательно проведите проверку работы. Запустите мотор на холодный двигатель и убедитесь в отсутствии ошибок на приборной панели, отсутствии задымления и стабильности холостого хода. Если возникают сбои, проверьте целостность подключения и качество монтажа каждого узла.
Когда требуется замена свечей накаливания?
Постоянные перебои в работе мотора на прогретом агрегате без видимых причин также указывают на износ электронагревательного элемента. Несмотря на то, что дефекты часто проявляются при холодном запуске, отказ в работе существенно влияет на качество сгорания топлива и давление в цилиндрах. Ресурс оригинальных изделий в среднем – 70-90 тыс. километров, но эксплуатация в тяжелых условиях (низкокачественное топливо, частые кратковременные поездки) сокращает срок.
Дополнительная причина – визуальные признаки. Потемнение наконечника, трещины изолятора, следы коррозии на контактной части, а также запах газа в подкапотном пространстве – сигналы к замене. Откладывать процедуру нельзя, особенно когда машина – единственный источник заработка, а простой обходится дорого. Время выхода из строя обычно совпадает с ухудшением динамики старта и появлением белого или серого дыма после запуска.
Пошаговый порядок замены свечей подогрева
Очистка зала свечи обязательна. Грязь и масла вокруг резьбы мешают снятию и могут привести к повреждению резьбы в головке блока. Примените щетку с металлической щетиной или продуйте область сжатым воздухом.
- Подберите головку с шестигранником на 10 или 12 мм – чаще всего встречаются именно такие размеры.
- Используйте динамометрический ключ для аккуратного откручивания без риска сорвать резьбу.
- Если элемент закис, предварительно нанесите проникающий состав, оставьте на 15-20 минут.
Вывинчивать старые нагреватели нужно ровно, без перекосов, чётко по резьбе. Нарушение технологии часто заканчивается обрывом нагревателя и необходимостью высверливать остатки.
Перед монтажом новых деталей осмотрите их на предмет повреждений, проведите проверку сопротивления мультиметром. Оптимальные показатели – 0,6–1,2 Ом, в зависимости от модели.
Нанесите тонкий слой высокотемпературной пасты на резьбу для обеспечения герметичности и облегчения будущего снятия. Вкручивайте элементы вручную до упора, затем фиксируйте динамометрическим ключом с усилием, указанным в инструкции к мотору (обычно 20-25 Н·м).
После установки подключите электропроводку в обратном порядке, затем подсоедините аккумулятор. Запустите мотор и проверьте прогрев за счет сразу включающегося подогрева, отсутствие ошибок в ЭБУ и тягу двигателя на холодном запуске.
Подготовка инструмента, запчастей и рабочего места
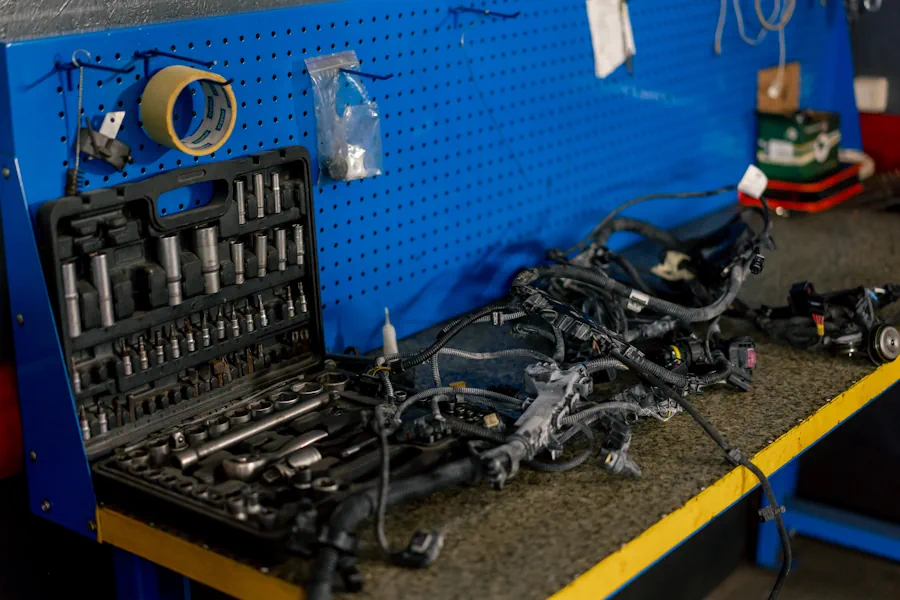
Запасные свечи выбирайте строго по каталогу Cummins, с оригинальной маркировкой и соответствующим нагревательным элементом. Поддельные аналоги часто выходят из строя уже после первой эксплуатации, приводя к дополнительным затратам. Проверьте номер на упаковке, дата производства не должна превышать двухлетний срок хранения.
Рабочее пространство организуйте в хорошо проветриваемом помещении с ярким светом – лучше всего использовать налобный фонарь или лампу с диапазоном цветовой температуры от 4000 до 6000 К. Под мотор положите спецковрик или поддоны для сбора упавших деталей и грязи. Под рукой держите ветошь без ворса и герметик для резьбовых соединений, соответствующий техническим требованиям Cummins.
- Очистите рабочую зону от посторонних предметов и пыли.
- Проверьте исправность аккумулятора и отключите питание на время вмешательства.
- Все инструменты разложите по порядку, чтобы не отвлекаться при демонтаже.
Важно заранее подготовить комплект новых шайб или уплотнителей, поскольку повторное использование не допускается из-за риска течей и повреждений. После сборки будет полезна отвертка с индикатором крутящего момента – контроль усилия затяжки исключит деформацию посадочного гнезда и гарантирует плотное прилегание элементов.
Обесточивание автомобиля и охлаждение двигателя
Перед началом работы нужно отключить аккумулятор, сняв минусовую клемму. Это исключит риск короткого замыкания и случайного срабатывания электрооборудования. Убедитесь, что ключ зажигания находится в положении «выкл.», а электросистема неактивна. На некоторых моделях Камминз дополнительно рекомендуется отсоединить разъемы силовых реле, отвечающих за подачу питания на свечи накала.
Двигатель должен остыть минимум 30–40 минут после остановки, особенно если машина работала под нагрузкой. Температура блока цилиндров свыше 60 °C увеличивает вероятность ожогов и деформаций при любой манипуляции с элементами системы. Контакт с горячими деталями способен привести к ошибкам при сборке и повреждению пластиковых соединений. Проверяйте температуру корпуса рукой, соблюдая осторожность.
Если требуется ускорить охлаждение, можно открыть капот и использовать обдув вентилятором. В моделях с воздушным охладителем рекомендуют снять защитные кожухи для лучшей вентиляции. Работа с двигателем при температуре ниже 40 °C снижает риск повреждения деталей и упрощает демонтаж узлов. В условиях мастерской допустимо применять охлаждающую жидкость после остановки силового агрегата, но только при отсутствии утечек и при контроле за состоянием датчиков.
После откручивания крепежа обязательно аккуратно снимите коллектор впуска, обращая внимание на уплотнительные кольца и патрубки вентиляции картера. Часто встречаются пластиковые хомуты, которые легче резать острым ножом и заменить после снятия узла, чтобы избежать протечек воздуха. Если планируете установить обратно, проверьте состояние уплотнителей и при необходимости замените их новыми – это избавит от проблем с подсосом воздуха.
Для удобного доступа к подогревающим элементам убедитесь, что аккумуляторные кабели отсоединены, а топливные магистрали не натянуты на корпус. На некоторых моделях Cummins навесное оборудование крепится с одной стороны двигателя – это позволяет снять узел целиком и получить прямой доступ к патронам, не снимая при этом тяжелую головку блока. Такой метод экономит время и снижает риск повреждений при повторной сборке.
Очистка зоны вокруг свечей и продувка колодцев
Перед демонтажем элемента накаливания следует тщательно убрать все загрязнения вокруг посадочного места. Пыль и масляные отложения легко попадают внутрь отверстия и могут привести к поломкам при повторной установке. Для удаления грязи лучше использовать щетку с жёсткой щетиной и компрессор для продувки. Такая комбинация избавит от мелкого мусора и пыли, сохраняя герметичность впоследствии.
Для очистки колодцев потребуется обратный воздух под давлением не менее 4 атмосфер. Перед процедурой снимают пластиковые заглушки, если они есть, чтобы обеспечить свободный выход воздуха и предотвратить случайное повреждение внутренних деталей. Если компрессора нет, подойдет баллончик с сжатым воздухом, но его хватает на меньшее количество циклов.
Места с сильными маслянистыми отложениями обрабатывают обезжиривателем, устойчивым к резиновой и металлической поверхности. Кислоты и агрессивные растворители исключены – их применение ухудшит уплотнение и ускорит коррозию. После обработки жидкость убирают сухими салфетками, а участок снова продувают воздухом.
При очистке стараются не допускать попадания загрязнений в цилиндр двигателя. Для этого рекомендуют наклонить головку автомобиля так, чтобы отверстия были направлены вниз, а пыль и грязь естественно вытекли. В редких случаях используют маленький пылесос с насадкой, которая не нарушит покрытие резьбы и запрессованных деталей.
Контроль состояния колодца и посадочника обязателен перед установкой нового элемента. Металлические части не должны иметь заусенцев, сколов или крупной ржавчины. При обнаружении мелких дефектов придется пройтись мелкой шлифовальной шкуркой, чтобы обеспечить плотное прилегание и избежать протечек выхлопных газов или масла в зону контакта.
В конце процедуры корпусные поверхности рекомендуется протереть ветошью с небольшим количеством масла класса SAE 10W-40. Это создаст тонкую плёнку, которая предотвратит ржавление стыков и упростит следующий демонтаж. При работе с компрессором помните о безопасности – пыль и частицы легко вылетают с высокой скоростью, защитите глаза и дыхательные пути.
Снятие шины питания и разъёмов со свечей
Отключайте питание с аккумулятора перед демонтажом питания нагрева. Это исключит риск короткого замыкания и защитит электронику автомобиля. Шина питания на агрегате обычно имеет пластиковую изоляцию и закреплена на клеммах с помощью гайки М6 или М8. Для снятия понадобятся ключи соответствующего размера.
Ослабив гайку, аккуратно снимите шину с контакта. Следите, чтобы не повредить медные проводники – их замена стоит дорого и увеличит время ремонта. Запаситесь обезжиривателем для обработки клемм и шин после чистки, если планируете повторное использование.
Электрические разъёмы крепятся на защёлках с дополнительным фиксатором, чтобы исключить случайное отсоединение. Для снятия зажмите фиксатор и вытяните разъём ровно, без рывков. Использование инструментов с плоским наконечником уместно, если клипса зажата слишком крепко.
Если на проводах присутствует следы коррозии, очистите их мелкой наждачной бумагой или щёткой из латуни. После удаления налёта обработайте контакты специальной смазкой для электрооборудования. Это предотвратит потерю контакта и окисление в будущем.
Во время демонтажа избегайте натягивания проводов за утеплённую часть. Напряжение жилы приводит к обрыву изоляции и коротким замыканиям. Для осмотра проводов снимайте их только в уровне разъемов, соблюдая естественное положение проводки.
После снятия питания и разъёмов убедитесь в отсутствии механических повреждений на клеммах и проводах. При необходимости замените пластиковые фиксаторы, так как их ломкость увеличивается с возрастом. Неплотный контакт отразится на работе системы прогрева и может привести к увеличению времени запуска.
Предварительное «распускание» резьбы и работа с проникающей смазкой
Перед выкручиванием детали с резьбовым соединением следует обработать контакт проникающим составом. Лучше выбирать средства на основе триклосана или пинена, которые способны проникать на глубину до 1 мм уже через 15–20 минут после нанесения. Наносить средство нужно как минимум дважды с интервалом в полчаса.
Отсутствие обработки часто приводит к повреждению резьбы, особенно на пробегах свыше 100 тысяч километров. Впитывающая способность проникающей смазки снижает вероятность срыва витков при демонтаже.
Если резьба сильно закисла, примените последовательную термовоздушную обработку. Нагревание до 120–150°C расширяет металл и способствует ослаблению соединения без риска деформации. После остывания нанесите дополнительный слой проникающего состава.
Используйте откручивающий ключ с рабочим моментом, соответствующим моменту затяжки, умноженному на 0,7–0,8. Это снижает риск среза и сохраняет резьбу в целостности. Применение рычага длиной более 40 см повышает контроль над усилием.
Для предотвращения дальнейших проблем с резьбовым соединением стоит проверить состояние резьбы в специальной оправке. Есть комплекты для восстановления, которые позволяют выявить дефекты до монтажа следующего изделия.
Таблица ниже показывает рекомендованное время выдержки проникающей смазки в зависимости от состояния резьбы:
| Состояние резьбы | Рекомендуемое время выдержки, мин |
|---|---|
| Легкое окисление | 15–20 |
| Среднее окисление | 30–45 |
| Сильное закисание | 60 и более |
В процессе выкручивания не рекомендуется использовать удлинители с резкими рывками. Воздействие должно быть плавным и медленным, чтобы избежать напряжений в металле. Если резьба показывает сопротивление выше нормы, повторите обработку проникающей смазкой и перечеканьте моментом через 15–20 минут.
При наличии заусенцев или неровностей в резьбе и отсутствии легкого выкручивания применяется нарезка новой внутренней резьбы с помощью подходящего метчика. Это предотвратит повреждение посадочного места и обеспечит надежное повторное крепление без риска заклинивания.
Аккуратное выкручивание старых свечей вручную
Перед выкручиванием металлическую поверхность вокруг резьбы обработайте проникающей смазкой. Выдержите состав не менее 15 минут, чтобы минимизировать риск прикипания и повреждения резьбовых соединений. Инструменты с храповым механизмом использовать не стоит – лучше взять вороток с хорошим зацепом и небольшим рычагом.
Запомните: резьба в головке часто наглухо прикипает из-за нагрева и нагара. Вкручивайте и выкручивайте аккуратно, без рывков, чтобы не сорвать резьбу. Двигайтесь по последовательности: сначала легкое вращение в сторону откручивания, затем небольшое движение назад. Такой метод снижает напряжение в металле и помогает избежать деформации.
Если после нескольких попыток ощущается сильный зазор или сверчок металла, остановитесь. Продолжайте с повторным нанесением смазки, а через 5–7 минут повторите попытку. Для резьбового соединения с диаметром 10 мм момент откручивания в среднем не должен превышать 20 Нм, иначе можно повредить головку блока.
Резьбовые детали с ржавчиной рекомендуется нагреть предварительно с помощью паяльной лампы или газовой горелки, но аккуратно, чтобы не повредить уплотнительные материалы. Температура окружающей среды при работе должна быть не ниже +5 °C – холодный металл становится ломким и увеличивает риск поломки.
- Используйте головку совпадающего размера, чтобы избежать срыва граней.
- Крутите только вручную, не применяйте ударные гайковерты.
- При сильном сопротивлении дайте время смазке глубоко проникнуть.
- Не применяйте чрезмерное усилие, чтобы не сорвать резьбу в головке.
В трудных случаях лучше прибегнуть к профессиональным инструментам для резьбовой восстановления или обратиться к мастеру, чем рисковать дорогостоящим ремонтом двигателя. Помните – целостность резьбы важнее скорости демонтажа.
Осмотр извлечённых элементов и анализ состояния колодцев
Извлечённый элемент требуется внимательно осмотреть на наличие следов коррозии, нагара и трещин. Корпус должен сохранять целостность без разрывов или глубоких царапин. Если края контактов обгорели или покрыты толстой нагарной плёнкой, это указывает на нарушение рабочего режима узла.
Обратите внимание на цвет и структуру нагара. Светло-серый или белёсый налёт свидетельствует о правильной температуре эксплуатации. Чёрный смолистый осадок указывает на неполное сгорание топлива в цилиндре, что требует отдельной диагностики форсунок и топливной системы. Кремовый налёт часто возникает из-за попадания охлаждающей жидкости в камеру сгорания.
Колодцы с видимыми масляными подтёками или следами топлива нуждаются в проверке герметичности прокладок и уплотнений. Износ или повреждения внутренних стенок могут привести к снижению герметичности, что ухудшает теплообмен и провоцирует ускоренный износ рабочего узла.
- Осмотрите резьбовую часть на предмет повреждений и засоров.
- Обратите внимание на целостность уплотнительных колец.
- Проверьте наличие задиров на металлических поверхностях.
Если внутренние стенки колодца покрыты ржавчиной, вероятно, нарушена циркуляция охлаждающей жидкости или присутствует конденсат из-за редких запусков двигателя. Для восстановления рекомендуется очистка и применение специальных ингибиторов коррозии перед установкой новых деталей.
Подготовка и проверка новых изделий перед монтажом
Новые элементы системы предварительного нагрева необходимо осмотреть на предмет повреждений изолятора и резьбы. Мелкие трещины или сколы ухудшают герметичность и могут привести к утечкам воздуха или топлива. Обязательно убедитесь в сохранности уплотнительного кольца – его целостность влияет на плотность соединения с головкой блока. Если есть сомнения, используйте новые прокладки из комплекта или приобретайте отдельно.
Перед установкой проверьте сопротивление нити накаливания мультиметром, выставив прибор на режим измерения ом. Ведомое значение должно находиться в пределах, указанных изготовителем. Для Cummins обычно это 0,5–1,5 Ом. Значения вне диапазона указывают на брак или внутренний разрыв провода внутри. При отсутствии измерителя допускается проверка нагрева на 12 В, но точнее именно тест сопротивления.
Для контроля правильной резьбы и базы изделия подготовьте очищенную резьбу в головке блока, используя метчик подходящего шага, если есть риск загрязнения. Несоблюдение этого этапа нарушит крутящий момент затяжки. Указанные значения момента для подобных деталей в Cummins – от 20 до 22 Н·м, точная величина зависит от модели. Пользуйтесь динамометрическим ключом, чтобы не перетянуть или не ослабить крепление.
| Параметр | Значение | Примечание |
|---|---|---|
| Сопротивление нити, Ом | 0,5–1,5 | Измеряется мультиметром |
| Момент затяжки, Н·м | 20–22 | Зависит от модели двигателя |
| Диаметр резьбы | M10 или M12 | Уточняется по спецификации |
| Вес элемента | около 120 г | Важен для правильной установки |
От загрязнений защитите контактные площадки терминала и места сопряжения. Наличие масла, копоти или пыли ухудшает передачу тока и может привести к неисправности. Важное условие – использовать чистые руки или перчатки, чтобы не переносить жиры на контакт. Очищайте металлические поверхности мягкой щеткой и спиртом, если выявлены загрязнения. Это продлит срок службы и гарантирует стабильную работу системы холодного запуска.
Наживление новых элементов вручную и контроль правильности посадки
Вкручивайте новую деталь рукой без инструмента до упора, не допуская усилий или перекоса. Важно, чтобы резьба вошла плавно, без сопротивления. Любое ощущение упорного заедания говорит о неправильном положении или загрязнении резьбы.
Ослабленный или слишком тугой накрут гарантирует проблемы с герметичностью и посадкой. Если при ручном вращении встречается сильное сопротивление, нужно открутить и проверить обе резьбы на наличие грязи или битых витков. Резьбовые соединения Камминз требуют чистоты и точности от начала процесса.
После вручную выполненного наживления осмотрите контакт новой составной части с корпусом головки. Отсутствие равномерного прилегания даст о себе знать визуально – один из краёв будет стоять выше, создавая зазор. Эти мелкие перекосы провоцируют подсос воздуха и возникновение микротрещин.
Если почувствовали сопротивление на первых витках, не применяйте рычаг. Такой подход чаще всего деформирует резьбу. Открутите, очистите резьбу стальной щёткой или кернером, плюс используйте очиститель для металла. После высыхания повторите ручной процесс на чистой поверхности.
После уверенного наживления проверьте вертикальность установки прибора с помощью уровня или просто визуально с нескольких ракурсов. Если деталь стоит неровно, аккуратно поправьте её пальцами, слегка прокручивая назад и вперёд. Цель – минимальная степень перекоса, порядка 1-2 градусов – допустима.
Точная посадка влияет не только на герметичность, но и на долговечность всей системы. Ошибки в наживлении ручным способом при работе с Камминзом приводят к необходимости повторного демонтажа и прямому ремонту головки блока. Контроль прост, а риски снижаются ниже 5% при соблюдении техники.
Финальная затяжка динамометрическим ключом
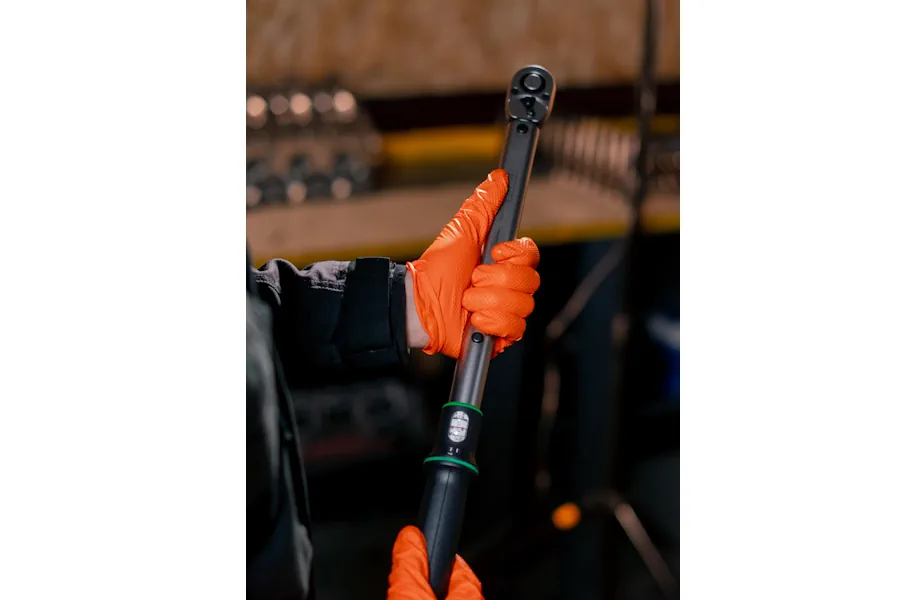
Для качественной фиксации свечей накаливания следует использовать динамометрический ключ с точностью ±2%, настроенный на рекомендованное усилие от производителя Cummins. В большинстве моделей это значение варьируется от 25 до 35 Н·м. Излишняя затяжка приводит к деформации резьбы, тогда как недостаточная снижает герметичность и снижает тепловой контакт.
Перед началом процедуры ключ желательно откалибровать или проверить на контрольном образце. Затягивание выполняйте плавно, без резких рывков, чтобы избежать повреждения корпуса отопительных элементов и головки цилиндров. Рекомендуется применять последовательный порядок: сначала вкручивается вручную до упора, затем – затяжка ключом с фиксированным моментом.
Для удобства работы и контроля параметров советую использовать динамометрический ключ с визуальной шкалой и щелчковым механизмом. Такой инструмент позволит почувствовать момент достижения нужного крутящего момента и предотвратить перекручивание. При затяжке после щелчка лучше не усиливать усилие и не пытаться «подтянуть» элемент дополнительно.
Важно также учитывать тип резьбы и наличие уплотнительных колец: для свечей с металлической прокладкой усилие корректируется по таблице производителя. Ниже приведены типичные значения для популярных моделей Cummins:
| Модель свечи | Диаметр резьбы | Номинальный момент, Н·м | Особенности |
|---|---|---|---|
| HE300 | M10 x 1 | 28 | Резьба с прокладкой металлокерамика |
| HE341 | M12 x 1,25 | 30 | Уплотнительное кольцо требуется |
| HE611 | M10 x 1 | 25 | Резьба без прокладки, затяжка по шагу |
Заключительный этап – смазать внешнюю резьбу небольшим количеством медной пасты для профилактики прикипания. Это облегчит последующую демонтажную операцию и сохранит состояние головки цилиндров. Неправильная затяжка либо отсутствие нужного момента приводит к утечкам газов и выходу из строя нагревателей в течение короткого срока.
Установка шины питания и проверка прокладки жгутов
Перед подключением нагревательных элементов необходимо точно закрепить шину питания на клеммах аккумулятора или главном распределительном узле. Контакт должен быть плотным, без зазоров и окисления, что обеспечит токовую нагрузку до 50 А без перегревов. Используйте комплектные клеммы с медным контактом и пружинным зажимом. После установки фиксируйте шину пластиковыми или металлическими хомутами с шагом не более 15 см, чтобы избежать вибраций и последующего излома проводников.
Внимание уделите прокладке жгутов, особенно в местах прохождения через моторный отсек. Проводка должна лежать строго по штатным канавкам и крепиться к корпусу двигателя или кронштейнам крепежом с резиновыми вставками. Проверяйте целостность изоляции, нет ли трещин или потертостей, способных вызвать короткое замыкание. Очистка поверхностей контактов и нанесение антикоррозийной смазки снизит риск выхода из строя цепи. Такой подход гарантирует стабильное питание нагревательных узлов и исключит непредвиденные отказы при запуске.
Обратная сборка снятых элементов под капотом
Перед установкой компонентов обратно проверьте чистоту посадочных мест, особенно соединений и прокладок. Грязь и пыль нарушают герметичность и могут привести к протечкам или сбоям в работе мотора. Используйте мягкую ветошь или щетку с неагрессивным растворителем, чтобы удалить загрязнения с поверхностей.
Закручивайте крепежные элементы с рекомендованным для вашего двигателя моментом затяжки. Для большинства узлов Cummins это 25-30 Н/м, но лучше уточнить в техдокументации под конкретную модель. Недотягивание ведёт к вибрациям и быстрому износу, а перетягивание повредит резьбу или детали.
- Подсоедините все разъёмы по местам, избегая перекручивания или чрезмерного усилия.
- Проверьте целостность уплотнителей – при необходимости замените сальники или резинки.
- Восстановите положение трубок и шлангов без перегибов и защемлений.
- Верните на место защитные кожухи и крышки, они сохраняют важные элементы от пыли и повреждений.
После вкручивания и подключения дайте узлам остыть нормально, если перед этим мотор работал. Горячие БД элементы хрупкие, и резкие перепады температуры обостряют риск трещин и деформаций. Также при затруднениях со сборкой внимательно изучите схему расположения компонентов, чтобы избежать ошибок и не перепутать части.
После сборки запустите двигатель и наблюдайте за уровнем вибраций, характером звука. Особое внимание уделите местам соединений – стуки, свисты или посторонние шумы могут свидетельствовать о плохой фиксации или повреждениях на месте. Проверьте отсутствия протечек масла и антифриза, они хорошо заметны на чистых поверхностях.
Внимательное соблюдение последовательности и качественный контроль сборки сокращают риск незапланированных простоев и дальнейших ремонтов. Такой подход сохраняет ресурсы техники и гарантирует стабильную работу без сбоев.
Подключение аккумулятора и первый запуск после замены
Подсоединяйте аккумулятор строго согласно полярности: плюс к плюсу, минус к минусу. Контакты на клеммах должны быть чистыми, без окислов и грязи, чтобы обеспечить максимальную проводимость. После подключения дайте системе несколько секунд для стабилизации напряжения. При первом запуске удерживайте ключ в положении «прогрев» 10–15 секунд, чтобы свечи прогрелись до нужной температуры. Запуск двигателя должен сопровождаться ровной работой на холостом ходу без заметных перебоев или удушающих звуков.
Если мотор не завелся с первого раза, подождите 30 секунд перед повторной попыткой, чтобы топливная система успела восстановить давление. При продолжительном отсутствии реакции и повторных попытках проверьте цепь питания и состояние блока управления. После успешного запуска рекомендуется дать двигателю поработать на холостом ходу минимум 3 минуты для прогрева, затем проверьте отсутствие ошибок на панели приборов и убедитесь, что потребление тока не превышает datasheet-ные значения для данного блока накала.
Контроль нескольких холодных запусков и итоговая проверка системы накала
Обратите внимание на отсутствие посторонних звуков в зоне нагрева. Щелчки или сбои в работе электросхемы указывают на возможные проблемы с электропитанием или внутренними повреждениями изделий. При нормальной работе мотор должен стабильно запускаться без попыток «задуть» пламя.
Следующий шаг – проверка потребляемого тока. Для исправных элементов он колеблется в районе 8–10 ампер при напряжении 12 В на первых 20 секундах прогревания. Особенно важно, чтобы значение не превышало 12 ампер – это верный признак короткого замыкания или износа. Низкий ток говорит о частичном разрыве или плохом контакте.
Параллельно проверьте работу реле и предохранителей, связанных с цепью подогрева. Перегрев или искрение в этих элементах выявляют нарушения в электросистеме, приводящие к сбоям запуска. Замените неисправные части до повторных попыток запуска.
Не исключайте визуальный осмотр наконечников и фарфоровой изоляции. На чистых элементах не должно быть трещин и следов окисления. Любые микротрещины и потемнения ухудшают электропередачу, что сказывается на прогреве и работоспособности при отрицательных температурах.
Завершающий этап – пробный запуск сразу после ночной стоянки при температуре ниже -10°C. При правильной работе нагрев происходит за 15–20 секунд, двигатель запускается после двух секунд предварительного прогрева без перебоев и задымления. Если запуск затягивается или появляются необычные звуки, необходимо повторно проверить электрическую цепь и целостность нагревательных элементов.
Регулярный контроль во время эксплуатации с фиксацией параметров срабатывания позволяет выявить появляющиеся дефекты еще до серьезных поломок. Такой подход продлевает срок службы системы предпускового подогрева, минимизирует простой техники и сохраняет уверенность в надежности машины при холодных пусках.